Фрезеровка углеволокна для любителей
Примечание
Автор статьи и всех материалов: J.M. Brokking (Joop Brokking), brokking.net. Ниже подробный пересказ статьи. Оригинал: article_milling_carbon_fiber.html (копия в Wayback Machine).
Углепластик прочный, лёгкий и доступный, поэтому очень популярен у любителей, но обрабатывать его сложно: универсальной формулы нет. В статье разобраны главные факторы при обработке фрезером (роутером).
Мелочи важны. Углепластик бывает разной толщины, прочности, жёсткости, плотности волокон; станки тоже различаются жёсткостью, люфтами и точностью. Поэтому нельзя слепо копировать подачу, обороты и инструмент с одного станка на другой: для каждой связки нужны свои настройки.
Отвод тепла. Теплопроводность углепластика низкая, в отличие от металлов, поэтому тепло не уходит из материала. Перегрев повреждает или сжигает смолу и ускоряет износ инструмента. Подачу нужно делать ниже, чем для металла, чтобы тепло уходило с инструментом; лучше использовать охлаждающую жидкость, например воду.
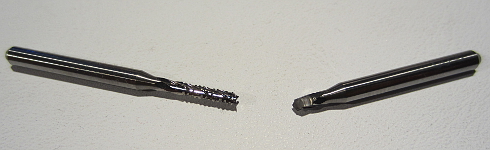
«Фрезеровать шлифовальный круг». Высокий модуль упругости делает материал абразивным; инструмент изнашивается быстрее, этого не избежать. Изношенный инструмент не режет, а вытягивает волокна из смолы — получается расслоение. Для новых инструментов нужно часто проверять размеры и качество реза и менять инструмент при ухудшении; со временем появляется чувство ресурса.
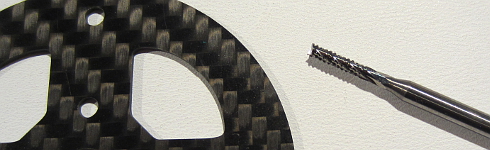
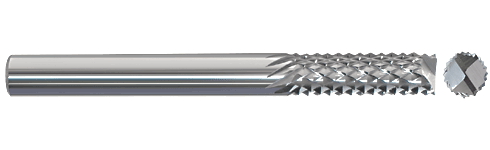
Выбор инструмента. Инструмент должен резать, а не скоблить: нужна положительная режущая кромка («ножом входит» в волокна); нейтральная или отрицательная трёт и рвёт, вызывая расслоение и махры. Материал — качественная сталь: HSS (для коротких серий и прототипов), твердый сплав (баланс износостойкости и цены для любителей), алмазное покрытие (дорого, выбор профессионалов). Волокна режутся канавками, но смола забивает канавки и накапливается, нагрев ухудшает ситуацию. Хороший выбор для любителя — монолитная твердосплавная фреза со стружколомом или алмазной насечкой: она оптимально режет и волокна, и смолу и измельчает стружку. У такого инструмента больше канавок, они мельче, сердцевина толще и жёстче; цена этого — меньшая подача.
Шпиндель. Важны постоянные обороты: на каждом обороте инструмент должен снимать одинаковое количество материала; при падении оборотов (при той же подаче) нагрузка растёт. Увеличить подачу можно, только увеличив обороты. Нужен шпиндель с запасом мощности, чтобы обороты не падали.
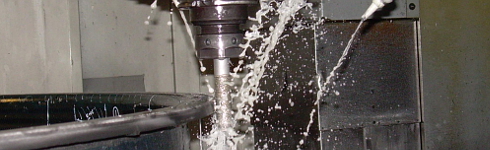
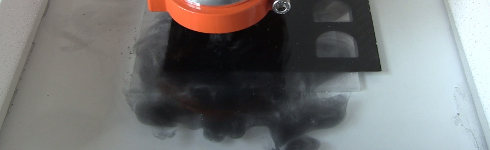
Охлаждение и водяная ванна. Каждый рез греет; на высоких оборотах тепло может сжечь углепластик и инструмент. Углепластик плохо проводит тепло. Вода защищает материал от перегрева, продлевает жизнь инструмента и решает проблему пыли: частицы углеволокна окрашивают рабочее место в чёрный, аспирация не гарантирует чистоту, а под водой вся пыль остаётся в воде, поэтому с роутером можно работать, например, на столе.
Скошенные кромки. Тупой инструмент или недостаточная жёсткость приводят к скошенным кромкам; тогда нужно заменить инструмент на более подходящий (толще и жёстче в сердцевине).
Итог автора. Статья может показаться сложной, но при учёте этих факторов обработка роутером получается вполне доступной (см. также Сборка фрезерного станка Stepcraft 420 с управлением через Arduino Uno).
Фото на сайте автора
Фотографии и рисунки к проекту лежат на сервере автора (у сайта нет HTTPS, поэтому здесь только ссылки, они открываются в новой вкладке). Копия всех файлов хранится у нас в архиве.